Artykuł sponsorowany
Dlaczego detal z blachy po gięciu CNC nie trzyma wymiaru — i co przewidzieć na rysunku
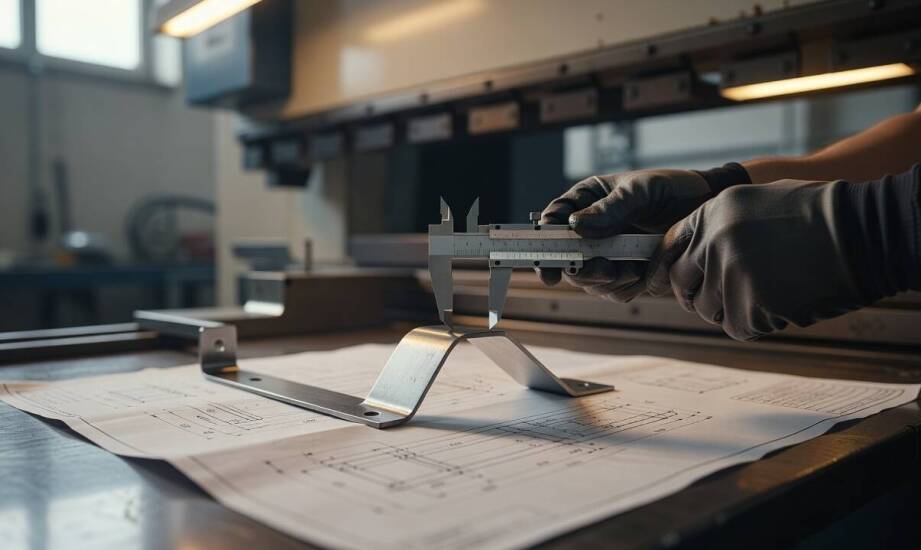
Poprawnie wycięty detal z blachy po interwencji prasy krawędziowej często odbiega od założonych wymiarów i wymaga kosztownej korekty. Sytuacja ta powtarza się przy elementach o skomplikowanej geometrii, gdy projekt początkowy ignoruje fizyczne zmiany zachodzące w materiale podczas odkształcenia plastycznego. Idealny rysunek w programie CAD zakłada matematyczną perfekcję, jednak rzeczywisty proces obróbki zmusza metal do rozciągania się i kompresji. Nieuwzględnienie tych zjawisk na etapie projektowania płaskiego rozwinięcia prowadzi do błędów montażowych, które spowalniają całą produkcję.
Jak parametry gięcia i rodzaj materiału zmieniają wymiar
Długość rozwinięcia płaskiego detalu zależy ściśle od przyjętego promienia wewnętrznego oraz wyliczonego naddatku na gięcie. Zamiast polegać na surowych równaniach matematycznych, inżynierowie określają ten naddatek poprzez analizę kąta, grubości blachy i położenia osi obojętnej. Ta specyficzna strefa wewnątrz materiału nie ulega ani rozciąganiu, ani ściskaniu podczas pracy prasy. Właściwe wyznaczenie jej położenia wymaga zastosowania współczynnika korygującego, który zmienia się w zależności od użytej technologii i gatunku stali. Przyjmuje się powszechnie, że dla standardowej blachy o grubości trzech milimetrów wewnętrzny promień gięcia powinien wynosić również trzy milimetry. Zapobiega to nadmiernemu pękaniu zewnętrznej warstwy.
Rodzaj obrabianego stopu bezpośrednio warunkuje zjawisko sprężynowania, czyli powrotu detalu do pierwotnego kształtu po zwolnieniu nacisku narzędzia. Stal konstrukcyjna wykazuje dość wysoką sztywność, co przekłada się na stosunkowo przewidywalne zachowanie na maszynie. Zupełnie inaczej reaguje stal nierdzewna, która wymaga celowego nadgięcia o kilka stopni w stosunku do kąta docelowego. Maszyna musi pokonać dużą sprężystość tego materiału, aby po podniesieniu stempla ramiona ustawiły się we właściwej pozycji. Z kolei stopy aluminium charakteryzują się znacznie mniejszym modułem Younga, przez co proces ich formowania bywa bardziej podatny na pęknięcia. Konstruktor musi w tym przypadku narzucić mniejszy promień w projekcie lub zastosować specjalistyczne matryce, aby zapobiec odchyleniom wymiarowym w seriach produkcyjnych.
Błędy w układzie otworów i kierunku walcowania
Poważnym wyzwaniem technologicznym pozostaje lokalizacja wszelkich otworów, fasolek oraz wycięć w pobliżu planowanej strefy odkształcenia. Umieszczenie ich zbyt blisko krawędzi narzędzia gnącego sprawia, że siły rozciągające deformują ich pierwotny kształt. Okrągły otwór błyskawicznie przybiera formę owalu, co całkowicie uniemożliwia późniejsze wprowadzenie śruby czy nitu. Zgodnie z dobrymi praktykami warsztatowymi odległość krawędzi otworu od osi zagięcia powinna wynosić minimum trzykrotność grubości materiału powiększoną o promień wewnętrzny. Utrzymanie tego bufora gwarantuje zachowanie poprawnej geometrii wycięć po zakończeniu procesu.
Kolejnym aspektem decydującym o trwałości elementu pozostaje układ włókien w strukturze blachy. Powstają one podczas hutniczego procesu walcowania i zachowują się podobnie do słojów w drewnie. Wykonywanie zagięć równolegle do tego kierunku silnie zwiększa ryzyko powstawania mikropęknięć na zewnętrznej powłoce. Projektant powinien rozmieszczać rozwinięcia na arkuszu tak, aby linia gięcia przebiegała prostopadle do kierunku walcowania.
Prawidłowo zaplanowane gięcie blach stanowi najczęściej naturalną kontynuację cięcia laserowego lub plazmowego. Zdarzają się jednak detale, w których gęsta siatka otworów pokrywa całą strefę odkształcenia. Wymusza to odwrócenie standardowej kolejności operacji technologicznych. Wytwórca najpierw formuje pełny arkusz na prasie krawędziowej, a dopiero w kolejnym kroku wycina skomplikowane kształty za pomocą lasera. Wnikliwa analiza dokumentacji przez inżynierów firmy Santex przed uruchomieniem maszyn pozwala zidentyfikować obszary ryzyka z wyprzedzeniem. Weryfikacja plików pod kątem fizycznych ograniczeń obróbki eliminuje potrzebę ręcznego poprawiania elementów.
Świadome zarządzanie promieniami, dystansem wycięć oraz orientacją włókien w arkuszu zauważalnie obniża koszty wytwarzania konstrukcji metalowych. Detale zaprojektowane z poszanowaniem fizyki odkształceń plastycznych schodzą z maszyny jako gotowe podzespoły, które nie wymagają siłowego pasowania przy montażu. Wczesna konsultacja plików CAD z operatorem prasy pozwala nanieść odpowiednie naddatki jeszcze przed wypaleniem pierwszej sztuki. Taki model współpracy eliminuje straty materiałowe i zapewnia utrzymanie ścisłych tolerancji wymiarowych na każdym etapie produkcji.
Kategorie artykułów
Polecane artykuły

Jakie są różnice między windykacją a egzekucją w kontekście działań komornika?
Kancelaria Komornicza Nr I przy Sądzie Rejonowym dla Wrocławia-Krzyków we Wrocławiu, prowadzona przez komornika sądowego Damiana Adamczyka, pełni określoną rolę w postępowaniach dotyczących dochodzenia należności oraz egzekucyjnych. Warto zrozumieć te różnice, ponieważ mają one istotne znaczenie dla

Leczenie próchnicy - jakie są metody i etapy leczenia?
Próchnica zębów to powszechny problem zdrowotny, który może prowadzić do poważnych konsekwencji, takich jak ból, infekcje czy utrata zębów. Powstaje na skutek działania bakterii, które rozkładają resztki pokarmowe na zębach, wytwarzając kwasy niszczące szkliwo. Regularne wizyty u dentysty są kluczow